I. Descripción de materias primas
El sustrato principal de la lámina de silicona resistente al calor con tela intercalada selecciona materia prima de silicona especial resistente a altas temperaturas de 40‑80 grados. Se trata de caucho de silicona mezclado de alta pureza de grado alimenticio / industrial, sin impurezas ni burbujas y con una estabilidad excelente.
La materia prima de silicona en este intervalo de dureza combina buena adherencia flexible y soporte estructural. A diferencia de las siliconas comunes de dureza variable, no produce una adherencia deficiente ni huecos por compresión debido a una dureza excesiva, ni presenta deformación por compresión, hundimiento o mala recuperación elástica por una dureza demasiado baja.
Las materias primas se someten a una modificación con proporciones precisas. Se añaden aditivos resistentes al calor, agentes reforzadores anti‑desgarro y estabilizadores anti‑envejecimiento, mejorando desde la base la resistencia al calor, la resistencia mecánica a la tracción y la resistencia a la fatiga de la matriz de silicona.
Al mismo tiempo, se incorpora una capa de armadura de tela intercalada de alta resistencia, que se integra profundamente con la materia prima de silicona. Esto resuelve completamente las deficiencias de las láminas de silicona pura, como su facilidad de estiramiento, desgarro y mala estabilidad dimensional. El producto final combina las ventajas de la silicona: resistencia al calor y alta elasticidad, junto con la gran tenacidad y resistencia a la deformación de la tela intercalada, siendo apto para condiciones industriales de trabajo continuo con alta frecuencia y alta presión.
II. Parámetros de rendimiento de materias primas
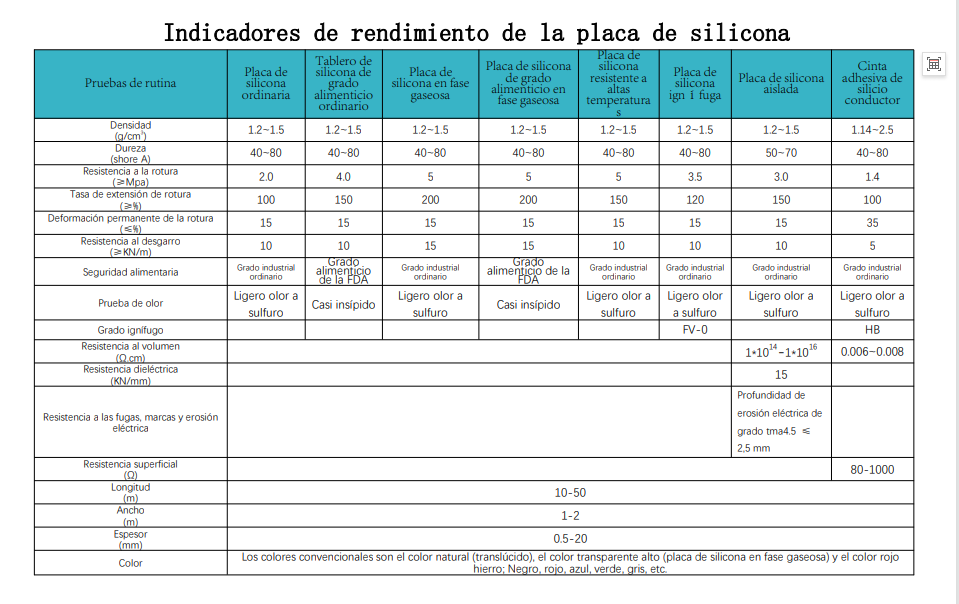
| Pruebas convencionales | Norma de ensayo | Placa de silicona con tela intercalada |
| Color | Inspección visual | Rojo, blanco, personalizable según requisitos |
| Densidad (g/cm³) | GB/T16583‑1996 | 1,2‑1,5 |
| Dureza (Shore A) | GB/T531.1‑2008 | 40‑80 |
| Resistencia a la tracción (MPa ≥) | GB/T 528‑2009 | 8,0 |
| Alargamiento de rotura (% ≥) | GB/T 528‑2009 | 300 |
| Deformación permanente por rotura (% ≤) | GB/T 528‑2009 | 25 |
| Resistencia al desgarro (kN/m ≥) | GB/T 529‑2008 | 35 |
| Cumple con las normativas RoHS y REACH |
III. Production Process
The product adopts the mature, high‑precision calendering forming process with drum‑type vulcanizer in the industry, combined with standardized pre‑treatment procedures. The whole process is under refined control to guarantee stable quality and consistent performance of products. The specific production procedures are as follows:
Raw Material Mixing and Modification: Select special high‑temperature‑resistant silicone raw materials of 40‑80 Shore A. Add high‑temperature‑resistant, tear‑resistant and anti‑aging additives in precise proportions. Fully mix the materials with closed mixing equipment to ensure uniform composition and stable performance of raw materials, eliminating impurities and performance deviations.
Cloth Interlayer Pre‑treatment: Clean, activate and perform anti‑slip treatment on the high‑strength reinforcing interlayer cloth, so as to improve the bonding strength between cloth and silicone. It avoids delamination, blistering and peeling in later‑stage application and enhances the overall structural stability.
Drum‑type Calendering Lamination: Continuous calendering forming is carried out by a professional drum‑type vulcanizer. The mixed silicone material is evenly coated on both upper and lower surfaces of the interlayer cloth. Precise roller pressure controls the thickness and flatness of the roll material, achieving seamless bonding and integral molding of silicone and interlayer cloth with no delamination or gaps.
Constant‑temperature Vulcanization & Curing: Adopt constant‑temperature vulcanization with drum‑type equipment for sufficient cross‑linking and curing of silicone. It stabilizes the hardness, elasticity, high‑temperature resistance and tear resistance of products. The finished product features compact structure after shaping with optimized physical properties.
Finishing, Cutting and Testing: The formed roll material is cooled and shaped, surface‑finished and edge‑trimmed to remove edge defects. Multiple performance tests including hardness, thickness, tear resistance and high‑temperature resistance are then conducted. Qualified products are rewound and cut, ensuring consistent performance and qualified quality for every batch.
Different from traditional compression molding, this process enables continuous mass production. Finished products feature uniform thickness, high flatness, joint‑free surface and consistent toughness. It effectively solves the pain points of conventional products such as large thickness deviation, local tear susceptibility and uneven resilience.
 注: 建议图片大小 150px*50px